English
 简体中文
Ce que signifie la « qualité » pour une garniture de mâchoire de frein
La qualité de la fabrication des garnitures de freins ne se résume pas à un seul résultat de test. Il s'agit de la cohérence des performances de friction, de la stabilité thermique, de la précision dimensionnelle et de l'intégrité mécanique pour chaque lot expédié par une usine, et un acheteur évaluant un fournisseur doit rechercher des preuves de ces quatre éléments.
La cohérence du frottement passe avant tout. Les garnitures de camions lourds sont généralement formulées pour maintenir un coefficient de friction compris entre 0,35 et 0,45, et la fenêtre d'acceptation du fabricant est d'environ 0,05 au-dessus ou en dessous de l'objectif sur toute la plage de températures. Si la friction dérive en dehors de cette fenêtre, les conducteurs subissent un freinage faible ou une réponse de freinage inconfortable et la garniture s'use de manière inégale.
La stabilité thermique compte tout autant. L'évanouissement des garnitures, c'est-à-dire la perte de friction à haute température, est l'un des principaux contributeurs aux urgences de freinage des poids lourds sur les longues descentes. Un revêtement dont la qualité a été vérifiée maintient sa chute de friction entre 100 C et 300 C à l'intérieur de la fenêtre déclarée au lieu de tomber brusquement lorsque le tambour chauffe.
Contrôle des matières premières : là où se décide la qualité
Chaque défaut de qualité détecté dans un revêtement fini peut être attribué à une décision concernant les matières premières prise des semaines plus tôt. C'est pourquoi l'inspection des matières premières à la réception constitue la première ligne de défense. Une formulation de garniture de frein est construite à partir de quatre familles d’ingrédients, et chacun nécessite des contrôles d’acceptation définis avant d’entrer en production.
- Liants résineux, généralement phénoliques : Les lots entrants sont vérifiés pour le temps de gel, la viscosité et la teneur en phénol libre.
- Fibres de renfort tels que l'aramide, la laine de verre et la laine minérale : la répartition de la longueur, la résistance à la traction et la teneur en humidité sont enregistrées.
- Modificateurs de friction, y compris les abrasifs et les lubrifiants solides : la répartition granulométrique et la pureté chimique sont vérifiées par analyse granulométrique.
- Charges et aides à la composition : la densité, l'absorption d'huile et la cohérence de la couleur sont comparées aux spécifications approuvées du fournisseur.
Chaque lot entrant porte un code de lot unique qui relie la livraison de matière première au numéro de pièce du revêtement fini. Si une plainte revient sur le terrain, le fabricant peut retracer la pièce défectueuse jusqu'au fournisseur, la date de livraison et le certificat de test en quelques minutes. Selon les règles IATF 16949, cette traçabilité est vérifiable et non facultative.
Processus de fabrication : contrôlé à chaque étape
Une fois que les matériaux approuvés atteignent l'atelier de production, la qualité est décidée par discipline de processus : une procédure documentée pour chaque étape, un paramètre enregistré pour chaque cycle et un contrôle de sortie vérifié après chaque opération. Les points de contrôle sont les mêmes, que l'usine fabrique uniquement des garnitures ou des mâchoires de frein entièrement garnies.
- Pesée et mélange : la formulation est pesée selon une tolérance de 0,5 pour cent et mélangée dans un cycle chronométré à cisaillement élevé. Les journaux du mélangeur enregistrent la durée du cycle, la vitesse de la lame et la température du mélange.
- Moulage : le mélange préformé est pressé en garnitures vertes sous pression et température de moule contrôlées. Les paramètres de la presse sont enregistrés par cycle et révisés quotidiennement.
- Guérison : les doublures sont cuites selon un programme de chauffage par étapes qui élimine les substances volatiles et réticule la matrice de résine. Les données de profil du four sont archivées par lot.
- Meulage et finition : les surfaces sont meulées selon la tolérance d'épaisseur spécifiée et un échantillon de chaque lot est mesuré par rapport au dessin FMSI pour l'épaisseur, la largeur et le rayon de l'arc.
- Montage pour chaussures fourrées : le couple de rivetage, la profondeur de fraisage et l'alignement des trous sont inspectés, ainsi que l'espace entre la doublure et l'âme de la chaussure.
- Marquage et emballage : le numéro FMSI, le code de lot et la date de fabrication sont marqués de manière permanente sur chaque pièce, complétant ainsi la boucle de traçabilité.
La même discipline s'applique au côté métallique du segment de frein. Les sabots en acier doivent maintenir l'équerrage de l'âme à la plate-forme et les positions des trous de rivets à l'intérieur de la tolérance du dessin, et c'est un travail pour les appareils de mesure, pas pour l'inspection visuelle. Sur des pièces telles que le Patin de frein en acier 4709ES2 , les contrôles dimensionnels sont effectués sur un gabarit dédié en fin de ligne d'usinage.
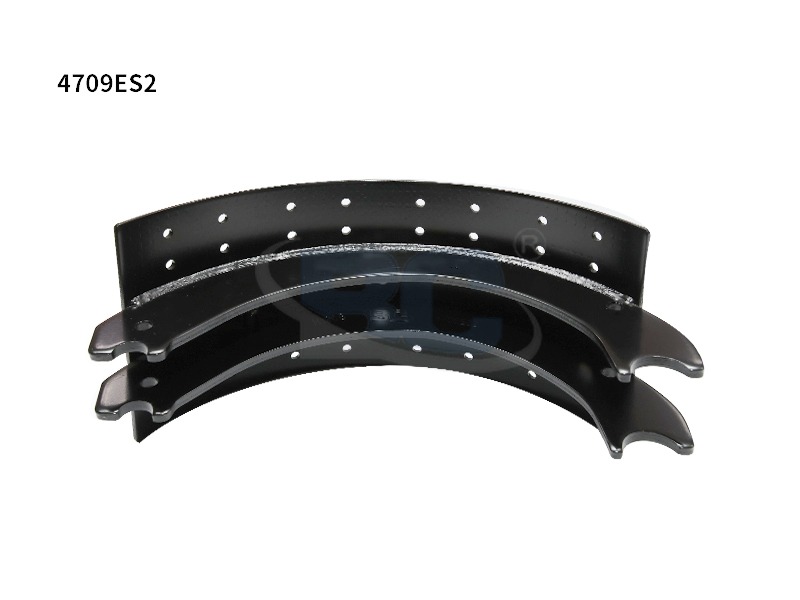 Fabricants OEM de mâchoires de frein personnalisées 4709ES2, exportateur, entreprise Zhejiang Bangchi Auto Parts Co., Ltd. est un fabricant OEM de mâchoires de frein personnalisées 4709ES2 en Chine, un exportateur, une entreprise, numéro de pièce : 4709ES2 Produit... Voir le produit →
Testers : ce qui est mesuré avant l'expédition
Aucun revêtement ne quitte une usine dont la qualité est contrôlée sans avoir passé une batterie définie de tests en laboratoire, et les seuils d'acceptation sont spécifiques et mesurables. Les critères ci-dessous représentent les tests de libération du noyau utilisés pour les revêtements de remplacement robustes.
| Test | Ce qu'il vérifie | Acceptation typique |
| Résistance au cisaillement | Adhésion doublure-toile | Min 12 MPa, pas de délaminage |
| Friction et décoloration | Stabilité Mu de 100 C à 300 C | À moins de 0,05 de la valeur cible |
| Taux d'usure | Durée de vie longue distance | Max 0,2 mm par 1 000 km |
| Contrôle dimensionnel | Épaisseur, largeur, rayon d'arc | Tolérance de dessin selon FMSI |
| Tirette à rivets (chaussures doublées) | Rétention mécanique | Pas de desserrage à charge nominale |
Les résultats de laboratoire sont confirmés par un échantillon de chaque lot de production, et pas seulement lorsqu'une nouvelle formulation est introduite. L'échantillonnage par lots est ce qui transforme une bonne recette de matériau en un produit de rechange fiable, car il détecte les dérives du processus avant qu'elles n'atteignent le client.
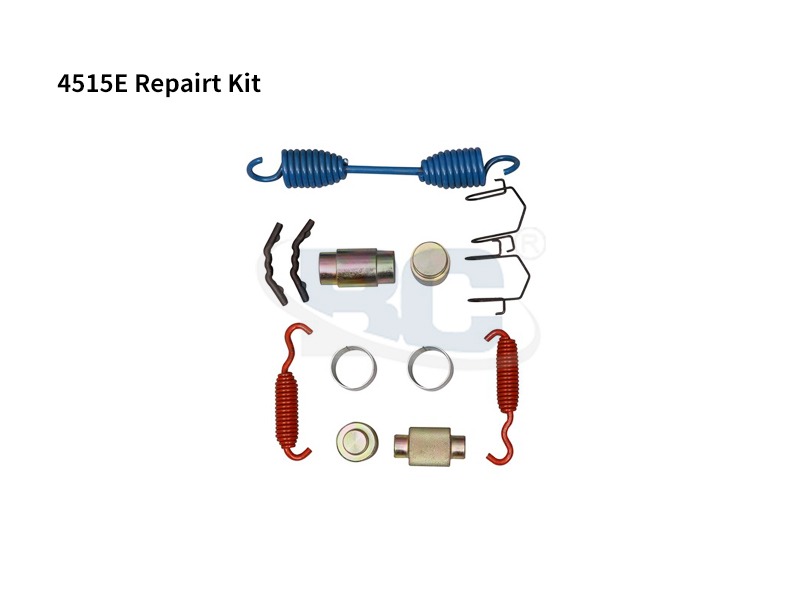
Même une simple pièce de rechange comme le 4515 garniture de frein doit subir la séquence complète de cisaillement, de décoloration et de dimensions avant d'atteindre l'entrepôt. Les tests ne sont pas réservés au développement de produits ; ils constituent la porte de routine pour chaque lot.
 Fabricants OEM de garnitures de frein personnalisées 4515, exportateur, entreprise Zhejiang Bangchi Auto Parts Co., Ltd. est un fabricant OEM de garnitures de frein 4515 personnalisées en Chine, un exportateur, une entreprise, numéro de pièce : 4515... Voir le produit →
Tolérances dimensionnelles et conformité FMSI
Un numéro FMSI est une promesse : une garniture portant un numéro donné doit correspondre à toutes les autres garnitures portant le même numéro en termes de forme, d'ajustement et de comportement en friction. FMSI, le Friction Materials Standards Institute, publie la géométrie de référence qui définit chaque numéro de pièce, et un fabricant qui imprime un numéro FMSI sur une boîte déclare que la pièce est conforme à cette référence.
Les dimensions critiques d'une garniture robuste sont l'épaisseur, la largeur, le rayon d'arc de la surface de friction, ainsi que la position et la profondeur des trous de rivets ou des chanfreins. L'épaisseur est généralement contrôlée à environ 0,10 mm au-dessus ou en dessous de la valeur d'étirage. La géométrie des fentes et des chanfreins est tout aussi importante car elle affecte le bruit, l'évacuation de la poussière et le comportement initial du litage.
Pour les applications de remplacement telles que le Mâchoire de frein doublée 4707Q , la profondeur de fraisage des rivets et l'écart entre la doublure et l'âme de la chaussure sont vérifiés sur chaque échantillon prélevé du lot. Ces deux mesures décident si le sabot s'installe dans le matériel de batterie existant sans modification.
 Fabricants OEM de mâchoires de frein doublées 4707Q personnalisées, exportateur, entreprise Zhejiang Bangchi Auto Parts Co., Ltd. est un fabricant OEM de mâchoires de frein doublées 4707Q personnalisées en Chine, un exportateur, une entreprise, numéro de pièce : 4707Q Prod... Voir le produit →
Certification, audits et traçabilité vérifiée
Une revendication de qualité est aussi forte que la certification qui la sous-tend, et pour les composants de freins, cette certification est IATF 16949. Une usine certifiée IATF 16949 : 2016 a passé avec succès un audit tiers documenté de son système de gestion de la qualité : les plans de contrôle, l'analyse des modes de défaillance, l'approbation des fournisseurs, les dossiers d'étalonnage et les dossiers de formation des employés sont tous examinés, et le certificat est maintenu par des audits de surveillance annuels.
Zhejiang Bangchi Auto Parts Co., Ltd. a achevé sa transition vers la nouvelle version de l'audit de certification IATF 16949:2016, plaçant sa production de mâchoires et de garnitures de freins pour usage intensif sous le même système de qualité que celui utilisé dans l'ensemble de la chaîne d'approvisionnement automobile mondiale. Un acheteur peut demander le numéro de certificat, l’organisme de certification et la date du dernier audit, et un fabricant légitime fournira les trois sans hésitation. L'historique complet du système qualité est documenté sur son page de profil de l'entreprise .
Foire aux questions
Quel est le test de qualité le plus important pour une garniture de mâchoire de frein ?
Le test de résistance au cisaillement occupe la première place car il vérifie que la doublure reste collée à l'âme de la chaussure sous charge. Le seuil d'acceptation typique pour les revêtements résistants est d'un minimum de 12 MPa sans délaminage, échantillonné dans chaque lot.
Quel est le lien entre la numérotation FMSI et la qualité ?
Un numéro FMSI définit les caractéristiques de forme, d’ajustement et de friction d’une garniture. La qualité est confirmée lorsque la pièce fabriquée correspond aux tolérances du dessin FMSI, généralement 0,10 mm au-dessus ou en dessous de l'épaisseur, de sorte qu'elle s'installe et fonctionne comme la pièce de référence.
Quelle certification un fabricant de garnitures de freins doit-il détenir ?
La certification du système pertinente est IATF 16949:2016, maintenue par des audits de surveillance annuels par des tiers. Les acheteurs doivent demander le certificat, l'organisme de certification et la date de l'audit récent plutôt que d'accepter une réclamation verbale.
À quelle fréquence les lots de production sont-ils testés ?
Les usines dont la qualité est contrôlée testent un échantillon de chaque lot pour vérifier la résistance au cisaillement, la stabilité au frottement et la précision dimensionnelle, et pas seulement pendant le développement de la formulation. L’échantillonnage par lots détecte la dérive du processus avant que les pièces défectueuses n’atteignent les clients.
Plus de réponses sur la sélection, la maintenance et le remplacement sont collectées sur le page des questions fréquemment posées .